


вступ
Блок регулювання та вимірювання тиску природного газу (PRMS) — це інтегрована-монтована система, призначена для безпечного отримання-природного газу під високим тиском із транспортних трубопроводів, зниження його до стабільного робочого тиску та точного вимірювання об’ємної витрати.
Технічні характеристики продукту
|
система |
технології |
Стандартний |
Точність |
|
Ультразвуковий вимірювальний прилад |
4-канальний / 8-канальний ультразвуковий вимірювач |
Звіт AGA №9 |
±0,5% або краще |
|
Вимірювання турбіни |
Газотурбінний лічильник |
Звіт AGA №7 |
±0,7% типовий |
|
Витратний комп'ютер |
Комп'ютер із подвійним резервним потоком |
AGA 3 / AGA 8 |
Розрахунок-у реальному часі |
|
Вимірювання якості газу |
Онлайн газовий хроматограф |
ISO 6976 |
Постійне значення BTU |
|
Компенсація тиску та температури |
Датчики RTD + розумні передавачі |
AGA 8 Z-корекція фактора |
Суцільна корекція |
|
Система калібрування |
Зовнішнє сертифіковане калібрування контуру потоку |
ISO/IEC 17025 |
Сертифікований звіт про відхилення |
Технічні характеристики
|
функція |
Технічна конфігурація |
Стандарт / КПІ |
Продуктивність / Ліміт |
|
Захист від надлишкового тиску |
Активні + резервні моніторні регулятори + запірні-клапани |
Конструкційний запас безпеки ASME B31.8 |
Відповідь ізоляції < 2,0 с |
|
Вимкніть -продуктивність |
Регулювальні клапани з-непроникним ущільненням |
ANSI/FCI 70-2 Клас VI |
Відсутність витоку при-вимкненні |
|
Контроль стабільності тиску |
Пілотна{0}}система регулятора |
Допуск внутрішнього контролю |
±1% блокування-тиску |
|
Вимоги до чистоти газу |
Багато-ступеневе відділення + конструкція захисту пілота |
Вимоги до сумісності системи |
Для стабільної роботи рекомендується чистий сухий газ |
|
Фільтрація газу |
Подвійна багато-циклонна сепараторна система |
Стандарт розділення частинок |
99,9% видалення до 3 мікрон |
|
Контроль шуму |
Звукоізоляція + система обшивки глушника |
Рекомендації OSHA щодо шуму на робочому місці |
Менше або дорівнює 85 дБА на 1 метр |
Програми та випадки використання в галузі
Газові-електростанції
Блоки подачі паливного газу для газових турбін потужністю до 400 МВт, що знижують тиск у трубопроводі з 70 бар до стабільних 25 бар.
01
Заводи з виробництва хімікатів і добрив
Безперервне кондиціювання вихідного газу для циклів синтезу аміаку та метанолу в межах жорсткого допуску тиску ±0,1 бар.
02
Важкі промислові пальники
Масштабування потоку від 500 Нм³/год до 12 000 Нм³/год для сталеливарних і скляних заводів, що запобігає загорянню пальника завдяки підтримці стабільності тиску в межах ±5%.
03
Термінали регазифікації СПГ
Регулювання високого-тиску та вимірювання до 100 бар для-температури природного газу навколишнього середовища перед закачуванням у комерційну мережу.
04
Закачування в мережу біометану
Низький-потік, середній{1}}тиск, інтегрований із газовими хроматографами для-аналізу якості газу в реальному часі, фіскального вимірювання та введення в мережу.
05
Інженерне налаштування
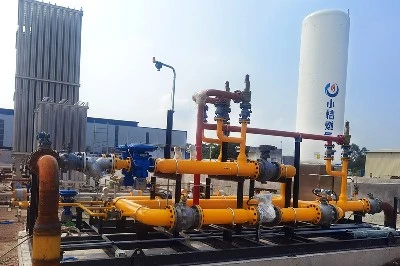
Наша команда інженерів надає-готові 3D-моделі конструкцій протягом 15 робочих днів, уможливлюючи паралельне будівництво фундаменту та перевіряючи-відстань перед доставкою.
Запрограмовані на заводі-комп’ютери обмінюються даними через Modbus TCP/IP, Profibus або Ethernet/IP із попередньо-відображеними регістрами даних для прямої інтеграції DCS.
У платформі використовується конфігурація 100% робочий/очікувальний з автоматичним перемиканням,-запущеним ПЛК, яке активується, якщо тиск у лінії або відхилення потоку перевищують задані параметри.
Конструктивні рами та захисні кожухи спеціально-сконструйовані, щоб витримувати екстремальні навколишні умови від -40 градусів до +55 градусів.
Виробництво та контроль якості
Стикові зварні шви на -газопроводах високого тиску проходять повне радіографічне випробування (RT) відповідно до ASME B31.8 перед збіркою конструкції, яке виконується зварювальниками, сертифікованими ASME Section IX і AWS D1.1, із постійною ідентифікацією печаткою для повної відстежуваності.
Зібрані трубопровідні мережі проходять гідростатичне випробування під тиском, що в 1,5 рази перевищує максимальний проектний тиск, з мінімальним часом витримки 4 години.
Команда контролю якості перевіряє компоненти сплаву та клапани за допомогою портативних XRF-аналізаторів для позитивної ідентифікації матеріалу (PMI), щоб перехресно-перевірити металургійну відповідність звітам про випробування на стані (MTR).
Щоб запобігти корозії під ізоляцією (CUI) у прибережних умовах, ми застосовуємо пескоструминну обробку SA 2.5 біля-білого металу, а потім наносимо три-специфікаційну епоксидну систему (320 мікронів загального ТСП), подовжуючи час до першого капітального технічного обслуговування (TSFM) до 10+ років.
Ми складаємо та доставляємо Книгу якості під ключ-, яка містить MTR, журнали НК, карти зварювання з можливістю відстеження, розрахунки коду та аркуші калібрування-одночасно з доставкою обладнання.
Заводські приймальні випробування (FAT)
Техніки проводять тестування холодного контуру в усіх точках вводу/виводу між польовими приладами, соленоїдами та центральною панеллю комп’ютера потоку, щоб перевірити логіку безпеки та відключення високого/низького тиску, перш ніж ковзання покине наш поверх.
Пневматичне випробування на герметичність після гідровипробувань виконується з використанням газоподібного азоту при максимальному робочому тиску, щоб перевірити цілісність-непроникності та відповідність місцевим вимогам щодо неконтрольованих викидів.
Наша команда якості використовує лазерне-сканування трекера на завершеній рамі, щоб перевірити точність координат анкерного-болта, щоб уникнути повторного вирівнювання на місці.
Електричні ланцюги проходять комплексне тестування на безперервність, опір ізоляції та високий -потенціал (Hi-Pot) у всіх мережах розподілу електроенергії та заземлення.
Відповідність і сертифікати
Сертифікований володар марок ASME U (судини під тиском) і PP (трубопроводи під тиском), що дозволяє розгортати нафтогазові та комунальні проекти в Північній Америці відповідно до вимог кодексу ASME.
Процеси проектування та виробництва відповідають Директиві 2014/68/EU щодо обладнання, що працює під тиском, підтримуючи маркування CE через модуль H для транспортування та розподілу газу в межах Європейського Союзу.
Процеси зварювання плавленням контролюються системою управління якістю зварювання, сертифікованою за стандартом ISO 3834-2, що забезпечує відстеження зварювальних процедур і задокументований контроль процесу для всіх вузлів, що працюють під тиском.
Контрольні контури аварійного відключення (ESD) реалізуються за допомогою компонентів, сертифікованих за IEC 61508 SIL 2 або SIL 3, залежно від класифікації ризику та вимог до рівня цілісності безпеки проекту.
Повний доступ надається органам зовнішньої інспекції, таким як DNV, Lloyd's Register, TÜV і Bureau Veritas, під час визначених точок затримки виробництва, що підтримується повними пакетами документації щодо виробництва та якості.
FAQ
З: Який типовий час доставки від підтвердження замовлення до відправлення?
Відповідь: Стандартний час виробництва становить 10–14 тижнів залежно від конфігурації та обсягу тестування. Для термінових проектів часткова попередня-складання та прискорене планування FAT можуть скоротити цей час приблизно до 8–10 тижнів.
З: Який гарантійний термін надається на систему PRMS?
A: На систему зазвичай поширюється гарантія 18–24 місяці з моменту введення в експлуатацію або 24 місяці з моменту доставки, залежно від того, що настане раніше. Для критичних компонентів, таких як регулятори та обчислювачі потоку, діють окремі умови гарантії OEM.
Питання: Як упаковується та захищена система під час міжнародної доставки?
Відповідь: Кожна платформа закріплена на посиленій сталевій експортній рамі та захищена анти{0}}корозійною плівкою та вологозахисною плівкою. Чутливі інструменти додатково -встановлюються та вакуумуються-за потреби.
З: Які умови оплати зазвичай приймаються для міжнародних замовлень?
Відповідь: стандартними умовами є 30% передоплати та 70% залишку перед відправленням після затвердження FAT. Для довгострокових-партнерів також можна організувати акредитиви за пред'явленням або -проміжні структури платежів.
З: Скільки часу зазвичай займає-встановлення на місці та введення в експлуатацію?
A: Зазвичай монтаж займає 5–10 днів залежно від готовності трубопроводу та умов на місці. Повне введення в експлуатацію, включаючи перевірку контуру та калібрування, зазвичай вимагає додаткових 3–5 днів.
З: Яка післяпродажна-підтримка доступна після введення в експлуатацію?
A: Віддалена технічна підтримка доступна протягом 24 годин для усунення несправностей і діагностики системи. -Відправка інженера на місце зазвичай організовується протягом 3–7 робочих днів, якщо потрібно.
Q: Як часто система вимагає калібрування або перевірки?
A: Системи вимірювання потоку зазвичай рекомендовано калібрувати кожні 12 місяців. У високо-додатках фіскального вимірювання деякі оператори обирають 6–9-місячні цикли перевірки.
З: Чи доступні запчастини для-тривалої експлуатації?
A: Критичні запасні частини, такі як датчики, регулятори та комплекти клапанів, обслуговуються з зобов’язаннями щодо постачання мінімум на 10 років. Комплекти екстреної заміни можуть бути надіслані протягом 72 годин для звичайних конфігурацій.
З: Чи можна інтегрувати систему в існуючі системи керування або SCADA?
В: Так, він підтримує стандартні протоколи промислового зв’язку та може бути зіставлений безпосередньо з більшістю платформ DCS/SCADA. Попередньо-розроблені теги даних скорочують час інтеграції під час введення в експлуатацію.
Популярні Мітки: Регулювання тиску природного газу та дозувальна платформа, виробники регулювання тиску природного газу та вимірювальна платформа


